- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-23 Origen:Sitio


La fabricación de hardware está chocando contra una pared. Los costos laborales globales están aumentando constantemente y el sector manufacturero enfrenta una escasez aguda y cada vez mayor de comerciantes calificados. Los analistas de la industria que siguen las tendencias de producción de las fábricas notan un punto de inflexión crítico este año: el déficit de soldadores manuales experimentados está obligando a los fabricantes de hardware a adoptar la automatización de la Industria 4.0 simplemente para mantener las operaciones básicas. Depender de procesos de soldadura manuales ya no es una estrategia viable para los productores de gran volumen. La automatización ha pasado de ser una ventaja competitiva a un requisito básico de supervivencia.
Sin embargo, comprar equipos de fabricación industrial representa un gasto de capital enorme. Los administradores de instalaciones y los ingenieros de producción a menudo se sienten abrumados por una densa jerga técnica. Les cuesta identificar qué configuraciones de máquinas se adaptarán realmente a sus líneas de producción únicas. La máquina de soldadura láser automática se ha convertido en la solución definitiva para la fabricación de piezas de hardware de alta precisión. Al reemplazar las variables humanas con coherencia programada, estos sistemas ofrecen un control sin precedentes. Esta guía lo guiará a través de los factores de ingeniería objetivos que debe evaluar antes de la compra, garantizando una inversión en equipo segura y basada en datos.
Mire más allá de las especificaciones básicas: la potencia y la velocidad máxima se comercializan mucho. Sin embargo, la calidad real de la soldadura viene dictada por el producto de parámetros del haz (BPP), los sistemas de enfriamiento avanzados y el control de software intuitivo.
La integración de la automatización es obligatoria: un láser independiente no es suficiente. La máquina óptima se integra perfectamente con brazos robóticos de múltiples ejes, sistemas CNC y accesorios neumáticos personalizados para una producción sin manos.
La sinergia del proceso dicta el éxito: la eficiencia de la soldadura automatizada depende completamente de la preparación previa. Las soldaduras perfectas requieren uniones perfectas, lo que hace que los equipos de corte de precisión sean un precursor esencial.
La versatilidad del material importa: evalúe la capacidad específica de la máquina para manejar materiales altamente reflectantes como aluminio y latón, junto con aleaciones de acero estándar.
Calcule el costo total de propiedad (TCO): evalúe el retorno de la inversión a largo plazo teniendo en cuenta el mantenimiento, los consumibles, la eficiencia energética y el ahorro de mano de obra, en lugar de solo el precio inicial.
La transición de los métodos de unión tradicionales, como el gas inerte de tungsteno (TIG) o el gas inerte de metal (MIG), a los sistemas láser automatizados está impulsada por tolerancias industriales estrictas. Los métodos tradicionales dependen en gran medida de la destreza física y la memoria muscular del operador. Esto introduce variaciones dimensionales inaceptables en tiradas de producción de gran volumen.
En la fabricación de conjuntos metálicos, las tolerancias suelen medirse en fracciones de milímetro. Imagínese una instalación que fabrica miles de sujetadores aeroespaciales o carcasas para dispositivos médicos. Las manos humanas simplemente no pueden mantener el ángulo exacto de la antorcha, la distancia focal y la velocidad de desplazamiento durante un turno completo de ocho horas. La automatización erradica esta variación. Al utilizar controles robóticos precisos y rutas programables, un sistema automatizado garantiza que cada componente cumpla con estrictas tolerancias dimensionales. ¿El resultado? Cordones de soldadura idénticos y visualmente impecables en cada pieza.
El tiempo es el bien más caro en una fábrica. La soldadura tradicional requiere un tiempo de preparación significativo, velocidades de desplazamiento más lentas y un procesamiento posterior a la soldadura extenso debido a las salpicaduras. Por el contrario, las configuraciones automatizadas funcionan continuamente sin fatiga del operador. Al integrar mesas giratorias indexables o sistemas de transporte, el láser pasa de una junta a la siguiente en fracciones de segundo. Esta operación continua reduce drásticamente los tiempos generales del ciclo. Las instalaciones pueden multiplicar su producción diaria sin ampliar su huella física.
La gestión del calor sigue siendo uno de los desafíos más críticos en la fabricación de hardware. Los gabinetes de paredes delgadas o pequeños enlaces mecánicos son altamente susceptibles a deformarse cuando se exponen a una entrada térmica excesiva. La soldadura láser presenta una fuente de energía altamente concentrada. Esto da como resultado una zona afectada por el calor (ZAT) notablemente estrecha. Este calentamiento localizado logra una unión metalúrgica profunda sin transferir el exceso de energía al material circundante. En consecuencia, previene la distorsión térmica y elimina la necesidad de costosos enderezamientos posteriores a la soldadura.
Un error común en las adquisiciones es tratar un sistema láser automatizado como una mercancía. Muchos compradores evalúan los equipos basándose únicamente en la potencia máxima y la velocidad de desplazamiento. Si bien la salida de alta potencia permite una penetración más profunda, no garantiza en absoluto una soldadura estable o limpia. Debe evaluar la infraestructura óptica y térmica subyacente.
Para la fabricación de hardware moderna, los láseres de fibra han reemplazado por completo a los antiguos sistemas de estado sólido Nd:YAG. Los láseres de fibra generan su haz dentro de una fibra óptica activa. Este diseño no incluye piezas móviles ni espejos que requieran alineación. Proporciona una estabilidad excepcional y una vida útil prácticamente libre de mantenimiento. Confirmar que una fuente láser de fibra de alta calidad garantiza una entrega de energía constante durante decenas de miles de horas de funcionamiento.
La verdadera métrica de la capacidad de un láser es la calidad del haz, a menudo medida mediante el Producto Parámetro del Haz (BPP). Un tamaño de punto más pequeño y más enfocado produce una mayor densidad de energía. Esto resulta fundamental para piezas de hardware complejas. Permite que el haz penetre profunda y rápidamente mientras crea una costura estrecha y estéticamente limpia. Por el contrario, una mala calidad del haz da como resultado un baño de soldadura más ancho y menos profundo que probablemente no pasará las rigurosas pruebas de tracción estructural.
Para poner esto en perspectiva, comparemos la soldadura por arco manual estándar con una celda láser automatizada moderna. Al evaluar una compra, utilice estas métricas de referencia para calcular las posibles mejoras en la fábrica:
Métrico | Soldadura TIG/MIG manual | Soldadura láser automatizada |
|---|---|---|
Velocidad de soldadura | 0,2 - 0,5 m/min | Hasta 1,5 - 5,0 m/min (dependiendo del material) |
Zona afectada por el calor (ZAT) | Ancho (alto riesgo de deformación) | Extremadamente estrecho (distorsión térmica mínima) |
Procesamiento posterior a la soldadura | Se requiere un gran esmerilado y pulido | Prácticamente ninguno; acabado sin salpicaduras |
Nivel de habilidad del operador | Comerciante altamente calificado (Años de formación) | Operador de Máquina (Días de capacitación) |
Una celda de soldadura automatizada rara vez es una herramienta independiente. Funciona como un nodo interconectado dentro de un ecosistema de fábrica inteligente más amplio. Su valor final es directamente proporcional a qué tan perfectamente se integra con sus flujos de trabajo de producción existentes.
Las piezas de hardware suelen presentar geometrías tridimensionales complejas que no se pueden soldar en una simple mesa XY 2D. Por lo tanto, los compradores deben evaluar la compatibilidad de la máquina con robots industriales multieje (como brazos robóticos de 6 ejes). El controlador del sistema debe admitir protocolos de comunicación industriales estándar como EtherCAT. Esto asegura un movimiento perfectamente sincronizado entre el mecanismo de disparo del láser y el manipulador robótico. Un retraso de apenas milisegundos puede provocar esquinas reventadas o una penetración incompleta.
La transición a la automatización requiere un software que cierre la brecha entre el diseño de ingeniería y el funcionamiento práctico de la máquina. Evalúe la interfaz de usuario para capacidades de programación intuitivas. Los operadores deberían poder importar fácilmente archivos CAD y guardar "recetas de soldadura" específicas para cambios rápidos. Además, los sistemas avanzados cuentan con sensores de visión coaxiales para el seguimiento de las costuras. Si una pieza está ligeramente desalineada en la abrazadera, el sistema de visión detecta la desviación microscópica. Luego ajusta automáticamente la trayectoria del láser en tiempo real sin detener la línea.
Incluso el láser más sofisticado no puede compensar una pieza que se desplaza durante el ciclo térmico. La máquina debe admitir sistemas de sujeción neumáticos o hidráulicos personalizados. Al explorar un cortador láser de tubos automático y la integración de soldadura, los fabricantes deben evaluar los puertos de integración para las plantillas automatizadas. Estos soportes deben mantener perfectamente quietos los conjuntos metálicos. Aplican una presión uniforme para cerrar cualquier espacio antes de que el láser inicie su secuencia.
La fabricación de hardware utiliza un espectro diverso de metales. Cada material reacciona de manera diferente a la energía fotónica concentrada. La máquina seleccionada debe poseer la versatilidad para manejar su inventario específico de materia prima.
El acero al carbono y el acero inoxidable son muy receptivos a las longitudes de onda del láser de fibra estándar. Son relativamente sencillos de procesar. Sin embargo, los metales no ferrosos como el aluminio, el latón y el cobre presentan un desafío único. Son altamente reflectantes y térmicamente conductores, actuando como espejos de la luz infrarroja. Soldar estos materiales requiere configuraciones láser específicas. Busque características como controles de forma de onda ajustables u oscilación de haz especializada (soldadura por oscilación). La soldadura por oscilación agita el baño de soldadura, rompe los óxidos de la superficie y evita que el rayo se refleje y dañe la fuente láser.
Hacer coincidir la potencia nominal de la máquina con el grosor del hardware es un cálculo de ingeniería fundamental. Como heurística general, un láser de fibra de 1500 W logra aproximadamente 1,5 mm de penetración total en acero inoxidable a velocidades óptimas. Si su inventario incluye componentes estructurales de alta resistencia que requieren una penetración de 3 mm a 4 mm, es necesaria una fuente de energía superior (por ejemplo, 3000 W). Esto garantiza soldaduras estructurales de penetración total sin recurrir a técnicas lentas de múltiples pasadas.
Una regla fundamental de la soldadura láser automatizada es "fuego adentro, fuego apagado". La eficiencia del proceso de soldadura depende en gran medida de la calidad de la preparación anterior. A diferencia de la soldadura manual, donde un operador puede agregar intuitivamente alambre de relleno para cerrar un espacio descuidado, la soldadura láser autógena exige un ajuste de la junta casi perfecto.
Un sistema automatizado funciona con un haz muy enfocado, a menudo de menos de 0,15 mm de diámetro. Si el espacio entre dos piezas de hardware excede el diámetro del punto láser, el rayo simplemente atravesará el vacío. El resultado es una soldadura fallida. Las uniones sin espacio no sólo son las preferidas; son estrictamente necesarios. Esto significa que los procesos de corte previos deben ser perfectos y producir piezas con una precisión dimensional exacta y bordes sin rebabas.
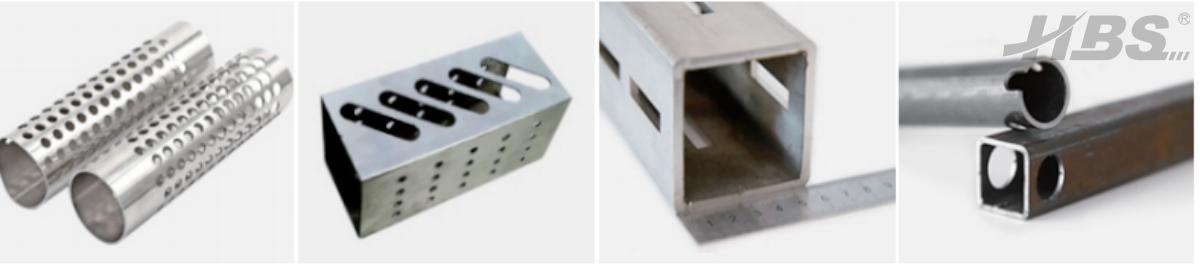
Muchos marcos de herrajes, componentes de muebles y conjuntos estructurales se construyen a partir de perfiles tubulares. Para preparar estas piezas para la unión automatizada, los fabricantes deben utilizar tecnología de corte de precisión. La implementación de un de alta calidad cortador láser de tubos metálicos garantiza que los bordes queden perfectamente rectos y listos para soldar de inmediato. Esto elimina por completo la necesidad de procesos secundarios de rectificado o desbarbado que obstaculizan la producción e introducen variaciones dimensionales.
Específicamente, los diseños de hardware incorporan con frecuencia uniones entrelazadas complejas. Procesos como el corte por láser de tubos redondos y el corte por láser de tubos cuadrados deben ejecutarse con extrema precisión para crear cortes en boca de pez o conexiones de mortaja y espiga. El corte preciso aguas arriba garantiza que cuando los tubos se sujetan en el dispositivo de soldadura, encajen perfectamente.
Para mantener las capacidades de alto rendimiento de una celda de soldadura automatizada, el departamento de corte debe seguir el ritmo. Los fabricantes que operan a escala requieren una máquina cortadora de tubos de alta velocidad para alimentar la línea de soldadura de forma continua. Por ejemplo, los modelos avanzados pueden lograr precisiones de corte de ±0,03 mm, lo que garantiza que cada pieza se ajuste perfectamente a la plantilla de soldadura. Por el contrario, para componentes de hardware complejos y en miniatura, como dispositivos médicos o sensores de precisión, una máquina de corte por láser de tubos de pequeño diámetro sirve como el compañero perfecto. Garantiza una precisión de nivel micro antes de que las piezas lleguen a la estación de soldadura robótica.
La adquisición de automatización industrial es una decisión que requiere mucho capital. Evaluar la máquina estrictamente según su precio de compra inicial a menudo conduce a previsiones financieras muy inexactas. Se requiere un análisis exhaustivo del costo total de propiedad (TCO) para determinar el verdadero retorno de la inversión (ROI).
El costo inicial de un sistema láser automatizado es significativamente mayor que el de un conjunto de estaciones de soldadura manuales. Sin embargo, el período de recuperación se calcula sobre la base de la reducción de la mano de obra y el aumento exponencial de la producción. Al pasar de tres soldadores manuales que trabajan en turnos separados a una única celda automatizada supervisada por un operador, los fabricantes reducen drásticamente los costos de nómina, beneficios y responsabilidad. Además, el mayor rendimiento permite a las instalaciones asumir contratos más grandes, lo que acelera rápidamente el cronograma de retorno de la inversión.
Los posibles compradores deben evaluar los costos operativos continuos. A diferencia de la soldadura TIG, que consume electrodos de tungsteno y costosos gases de protección a un ritmo elevado, el mantenimiento del láser de fibra es relativamente bajo. Sin embargo, hay que tener en cuenta los costes de las lentes protectoras, las boquillas de cobre y el gas de purga de alta pureza (como nitrógeno o argón).
Además, el consumo de energía industrial es un gasto general importante. Los láseres de fibra modernos cuentan con una eficiencia de conexión a la pared de más del 30%, lo que significa que convierten la energía eléctrica en energía láser de manera muy eficiente. En comparación con los láseres YAG tradicionales o las máquinas de arco manual de alta resistencia, la tecnología de fibra reduce significativamente el costo eléctrico por pieza soldada.
Las especificaciones de hardware y software de la máquina son sólo la mitad de la ecuación de compra. La confiabilidad del fabricante del equipo es igualmente crítica. Una máquina con un soporte deficiente puede provocar un tiempo de inactividad catastrófico, anulando por completo los beneficios de la automatización.
Nunca compre una soldadora láser industrial basándose únicamente en un folleto en PDF. Los compradores deben exigir una prueba de concepto (PoC). Los proveedores acreditados solicitarán muestras de sus piezas de hardware reales y grados de materiales específicos. Deben realizar pruebas de soldadura en su laboratorio de aplicaciones, proporcionando datos empíricos sobre tiempos de ciclo, profundidades de penetración y resistencia a la tracción. Esto garantiza que la máquina se personalice según su realidad de producción exacta antes de desplegar el capital.
La transición de la fabricación manual a la automatización controlada por CNC requiere un cambio en las habilidades de la fuerza laboral. Asegúrese de que el proveedor brinde capacitación integral en el sitio para sus operadores y personal de mantenimiento. Una máquina es tan eficaz como el operador que la gestiona. Más importante aún, evalúe su infraestructura de soporte posventa. Los proveedores avanzados ofrecen capacidades de diagnóstico remoto, lo que permite a sus ingenieros iniciar sesión en el controlador de su máquina a través de una red segura para solucionar problemas de software al instante.
La compra de una máquina de soldadura láser automática transforma fundamentalmente las operaciones de fabricación de hardware. Para garantizar una inversión preparada para el futuro, los líderes de las instalaciones deben evaluar las especificaciones técnicas estrictamente desde una perspectiva de ingeniería. Asegúrese de que el sistema posea la calidad del haz, la infraestructura de refrigeración y la preparación para la automatización correctas. Además, reconocer la sinergia vital entre el corte por láser impecable y la soldadura automatizada garantiza que su línea de producción funcione con la máxima eficiencia. En última instancia, el equipo adecuado no sólo reemplaza el trabajo manual; eleva la producción, la consistencia y la posición competitiva de todas sus instalaciones en el mercado global.
¿Listo para automatizar su línea de producción de hardware? La clave para una transición exitosa es asociarse con expertos que comprendan tanto el corte de precisión como la soldadura automatizada. Explore soluciones industriales personalizadas de alto rendimiento en HBS Lasers para encontrar las configuraciones de maquinaria exactas que se ajusten a sus necesidades de fabricación específicas.
Las máquinas modernas están diseñadas con interfaces fáciles de usar. Utilizan pantallas táctiles CNC intuitivas y dispositivos colgantes para brazos robóticos, lo que permite a los operadores guiar manualmente el robot para establecer un camino. Una vez que se logra una soldadura exitosa, los parámetros se pueden guardar como una "receta" para recuperarlos instantáneamente durante futuras ejecuciones de producción, lo que hace que los cambios sean increíblemente rápidos.
Si bien la automatización reemplaza el acto físico de soldar piezas repetitivas y de gran volumen, rara vez elimina la necesidad de la inteligencia humana. En cambio, permite a los fabricantes mejorar las habilidades de sus soldadores manuales existentes para convertirlos en operadores de máquinas, programadores de automatización y gerentes de control de calidad, cambiando su enfoque del trabajo manual agotador a la optimización de procesos.
La soldadura láser automatizada utiliza un haz microscópico que requiere una tolerancia de separación casi nula entre las piezas. Si los bordes están irregulares o cortados de manera desigual, el rayo láser atravesará los espacios y provocará una unión fallida. El corte de precisión garantiza un ajuste perfecto, que es un requisito previo obligatorio para la soldadura láser autógena (sin alambre de relleno).
La elección del gas protector depende en gran medida del material. Para acero inoxidable y acero al carbono, normalmente se utiliza nitrógeno puro o una mezcla de nitrógeno/argón para evitar la oxidación y mantener una costura de soldadura limpia y brillante. Para soldar aluminio o titanio, se requiere argón o helio de alta pureza para estabilizar el baño de soldadura y evitar la porosidad.
Los requisitos de potencia del láser aumentan de forma no lineal con el espesor del material. Como pauta general de ingeniería, un láser de 1000W-1500W es suficiente para chapas de hasta 1,5 mm de espesor. Si está soldando hardware estructural de 3 mm, normalmente necesitará una fuente de 3000 W para lograr una penetración total a una velocidad de producción viable. Se recomienda sobreespecificar ligeramente la potencia para garantizar que la máquina no esté funcionando al 100 % de su capacidad constantemente, lo que prolonga la vida útil de los componentes ópticos.
El componente central, la fuente láser de fibra, es increíblemente duradero. Los láseres de fibra industriales de alta calidad suelen tener una vida útil de diodo de más de 100.000 horas. En un entorno de producción estándar, esto se traduce en más de una década de funcionamiento continuo con una degradación mínima, siempre que las lentes ópticas se mantengan limpias y el sistema de refrigeración reciba el mantenimiento adecuado.


